
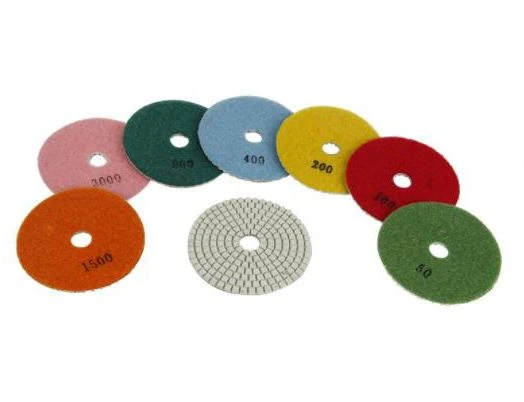
Det finns två metoder för att bilda stenslipningskuddar: varm pressning och kallpressning. Kallpressning används sällan. Varmpressningsmetoden avser uppvärmning av slipverktyget samtidigt under pressningsprocessen, så att bindemedlet smälter snabbt och polykondenseras och härdas eller halvhärdas inom tryckhållningstiden. Processen är följande: 1. Förberedelse av stålkärnan. Aluminiumsubstratet har oljefläckar och föroreningar under bearbetningen. Det måste rengöras med bensin eller xylen före användning, och sedan appliceras epoxiharts eller flytande fenolharts på kontaktdelen mellan substratet och materialet för att säkerställa substratet och slipverktyget. starkt band. 2. Slipande montering, Täck kontaktdelen mellan slipverktyget och gjutmaterialet med ett frisättningsmedel, såsom molybdendisulfid, zinkspån, tvål och andra ämnen som kan spela en smörjande roll för att förhindra att slipskivan skadas av mögelväggen, den monteras sedan på skivspelaren tillsammans med substratet.3. Tryck på icke-diamantskiktet, släpp icke-diamantskiktets material i formen medan formen roterar, skrapar och komprimeras, sätt på pressringen för kallpressning.4. Diamantskiktet är varmpressat, diamantlamineringsringen tas ut och rengörs, kontaktytan mellan icke-diamantskiktet och diamantskiktet är grov, belagd med ett lager epoxihartslim, diamantskiktets slipverktyg sätts ihop igen och sedan matas och skrapas materialet. , tryckring och shim, placerade på en varm press för varmpressning.5. Efter lossning av formen, efter att den heta pressningen är klar, ta slipverktyget ur den heta pressen för snabb kylning och ta bort mögelhylsan, mandrel, tryckring etc.


